খবর
বাড়ি / খবর / শিল্প সংবাদ / কীভাবে ব্রাস ব্রাজ করবেন: শক্তিশালী, ফুটো-মুক্ত জয়েন্টগুলির জন্য ধাপে ধাপে নির্দেশিকা
ব্রেজিং ব্রাস সোল্ডারিং বা ঢালাই তামা থেকে মৌলিকভাবে পৃথক। উচ্চ দস্তা উপাদানের জন্য বিভিন্ন ফিলার ধাতু, আরও নিয়ন্ত্রিত গরম এবং জয়েন্ট ক্লিয়ারেন্সের স্পষ্ট বোঝার প্রয়োজন। সঠিক পন্থা ছাড়া, আপনি ছিদ্র, দুর্বল জয়েন্টগুলি, বা এমনকি বেস মেটাল থেকে জিঙ্ককে বাষ্পীভূত করার ঝুঁকি নিতে পারেন। টর্চ জ্বালানোর আগে আপনাকে যে বাস্তবিক সিদ্ধান্তগুলি নিতে হবে এই নির্দেশিকাটি সেগুলি নিয়ে চলে৷
ব্রেজিং হয় 840°F (450°C), সোল্ডারিং তাপমাত্রার উপরে। পিতল, তামা এবং দস্তার একটি সংকর, বিশুদ্ধ তামার তুলনায় তাপে ভিন্নভাবে সাড়া দেয়। মূল নীতিটি হল: সমাবেশটিকে সমানভাবে গরম করুন, এবং একটি গলনাঙ্ক সহ একটি ফিলার ধাতু চয়ন করুন যা কৈশিক ক্রিয়া দ্বারা ফিলারটি জয়েন্টে প্রবাহিত হওয়ার সময় পিতলকে শক্ত থাকতে দেয়।
বেশিরভাগ পিতল থেকে পিতল বা পিতল থেকে তামার জয়েন্টগুলির জন্য, পছন্দের ফিলার ধাতু হল তামা-ফসফরাস অ্যালয় (BCuP সিরিজ) বা সিলভার-বিয়ারিং অ্যালয় (BAg সিরিজ)। এখানে ব্রেকডাউন আছে:
| ফিলার খাদ | গলনা পরিসীমা (°ফা) | জন্য সেরা | ফ্লাক্স প্রয়োজন? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1,190-1,475 | তামা থেকে পিতল, টাইট ক্লিয়ারেন্স | না (তামার উপর), হ্যাঁ পিতলের উপর |
| BAg-7 (56% Ag) | 1,145–1,365 | পিতল থেকে পিতল, পাতলা বিভাগ | হ্যাঁ |
| BAg-22 (49% Ag) | 1,290-1,510 | প্রশস্ত ফাঁক জয়েন্টগুলোতে, ভাল শক্তি | হ্যাঁ |
| BcuP-2 (কোন সিলভার নয়) | 1,310–1,510 | তামা থেকে তামা সীমিত পিতল ব্যবহার | হ্যাঁ on brass |
কপার-ফসফরাস ফিলারগুলি তামার উপর ভালভাবে প্রবাহিত হয় তবে পিতলের জিঙ্ককে আক্রমণ করতে পারে, যার ফলে আন্তঃগ্রানাউলার অনুপ্রবেশ এবং ভঙ্গুরতা সৃষ্টি হয়। ব্রাসিং করার সময়, রৌপ্য-বহনকারী সংকর ধাতুগুলি সাধারণত শক্তিশালী, আরও নমনীয় জয়েন্টগুলি দেয়। গরম করার সময় অক্সাইড গঠন প্রতিরোধ করতে সর্বদা পিতলের পৃষ্ঠে ফ্লাক্স ব্যবহার করুন।
কৈশিক ক্রিয়া, যে শক্তি গলিত ফিলারকে জয়েন্টের মধ্যে আঁকে, একটি নির্দিষ্ট ক্লিয়ারেন্স সীমার মধ্যে সবচেয়ে ভাল কাজ করে। পিতলের সমাবেশগুলির জন্য, প্রস্তাবিত রেডিয়াল ক্লিয়ারেন্স হল 0.0015 থেকে 0.005 ইঞ্চি (0.04 থেকে 0.13 মিমি)। খুব টাইট প্রবাহ সীমাবদ্ধ; খুব চওড়া ফিলারকে ফুরিয়ে যেতে বা একটি দুর্বল, ফিলেট-শুধু বন্ড তৈরি করতে দেয়।
অসম গরমের ফলে বিকৃতি ঘটে, স্থানীয় জিঙ্ক বাষ্পীভবন (ডি-জিঙ্কিফিকেশন) এবং জয়েন্ট ব্যর্থ হয়। পিতল ভালোভাবে তাপ সঞ্চালন করে কিন্তু তা বিশুদ্ধ তামার চেয়ে ধীরে ধীরে করে। দস্তা উপাদানটি বেস অ্যালয়ের গলনাঙ্কও কম করে, যার অর্থ আপনি ফিলার প্রবাহের আগে টিউবটিকে অতিরিক্ত গরম করতে পারেন।
উত্পাদন বা উচ্চ-ভলিউম কাজের জন্য, একটি চুল্লি বা ইন্ডাকশন ব্রেজিং সেটআপ অভিন্ন গরম এবং সামঞ্জস্যপূর্ণ ফলাফল প্রদান করে। ক্ষেত্র মেরামত বা প্রোটোটাইপের জন্য, একটি ছোট থেকে মাঝারি টিপ সহ একটি অক্সি-অ্যাসিটিলিন টর্চ ভাল কাজ করে।
এমনকি অভিজ্ঞ ব্যবসায়ীরাও ব্রাস নিয়ে সমস্যায় পড়েন। নীচে সবচেয়ে ঘন ঘন ত্রুটি এবং কিভাবে তাদের এড়াতে হয়.
ব্রাস প্রায় 1,660°F (905°C) এ দস্তা হারাতে শুরু করে। বাষ্পীভূত দস্তা একটি ছিদ্রযুক্ত, দুর্বল কাঠামোর পিছনে চলে যায় এবং একটি সাদা, ধোঁয়াটে ধোঁয়া তৈরি করে যা শ্বাস নেওয়ার জন্য বিপজ্জনক। একটি বায়ুচলাচল এলাকায় কাজ করুন এবং ফিলার মেটাল লিকুইডাসের ঠিক উপরে তাপমাত্রা রাখুন, এটির উপরে নয়।
অক্সাইড ফিল্ম, তেল, বা ময়লা ব্লক ফিলার প্রবাহ. ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাপড় বা একটি স্টেইনলেস স্টীল ব্রাশ দিয়ে জয়েন্ট এলাকাটি যান্ত্রিকভাবে পরিষ্কার করুন, তারপর অ্যাসিটোন বা অন্য দ্রাবক দিয়ে ডিগ্রীজ করুন। শুধুমাত্র পরিষ্কার গ্লাভস দিয়ে পরিষ্কার করা পৃষ্ঠগুলি স্পর্শ করুন।
বিভিন্ন ব্রাস গ্রেড—যেমন C26000 (কার্টিজ ব্রাস) বনাম C36000 (ফ্রি-মেশিনিং ব্রাস)- তাপের মধ্যে ভিন্নভাবে আচরণ করে। ফ্রি-মেশিনিং ব্রাসে সীসা থাকে; এটা খারাপভাবে brazes এবং ক্র্যাক হতে পারে. সর্বদা খাদ কম্পোজিশন যাচাই করুন এবং মেলে এমন একটি ফিলার নির্বাচন করুন, বা উপাদান ডেটাশিটের সাথে পরামর্শ করুন।
পিতল উত্তপ্ত হলে ইস্পাতের চেয়ে বেশি এবং তামার চেয়ে কিছুটা বেশি প্রসারিত হয়। মাল্টি-মেটাল অ্যাসেম্বলিতে, ডিফারেনশিয়াল সম্প্রসারণ ফিলার শক্ত হওয়ার আগে জয়েন্টটিকে ভুলভাবে সংযোজন করতে পারে। কিছু সরবরাহকারী ব্রেজড কপার টিউব অ্যাসেম্বলি ডিজাইন করে যা এই সম্প্রসারণের জন্য দায়ী, উপাদানের সংমিশ্রণ জুড়ে সামঞ্জস্যপূর্ণ যৌথ অখণ্ডতা নিশ্চিত করে।
যখন আপনার ব্রেজযুক্ত পিতলের উপাদান বা আয়তনে অ্যাসেম্বলির প্রয়োজন হয়, তখন বেস উপাদানের গুণমান এবং ব্রেজিং প্রক্রিয়ার সামঞ্জস্য কৌশলের মতোই গুরুত্বপূর্ণ। একটি স্বনামধন্য প্রস্তুতকারক অক্সিডেশন নির্মূল করতে এবং অভিন্ন জয়েন্টের গুণমান বজায় রাখতে নিয়ন্ত্রিত-বায়ুমণ্ডলীয় চুল্লি বা ইন্ডাকশন ব্রেজিং স্টেশন ব্যবহার করে। একটি পরিসীমা অফার যে সরবরাহকারীদের জন্য দেখুন 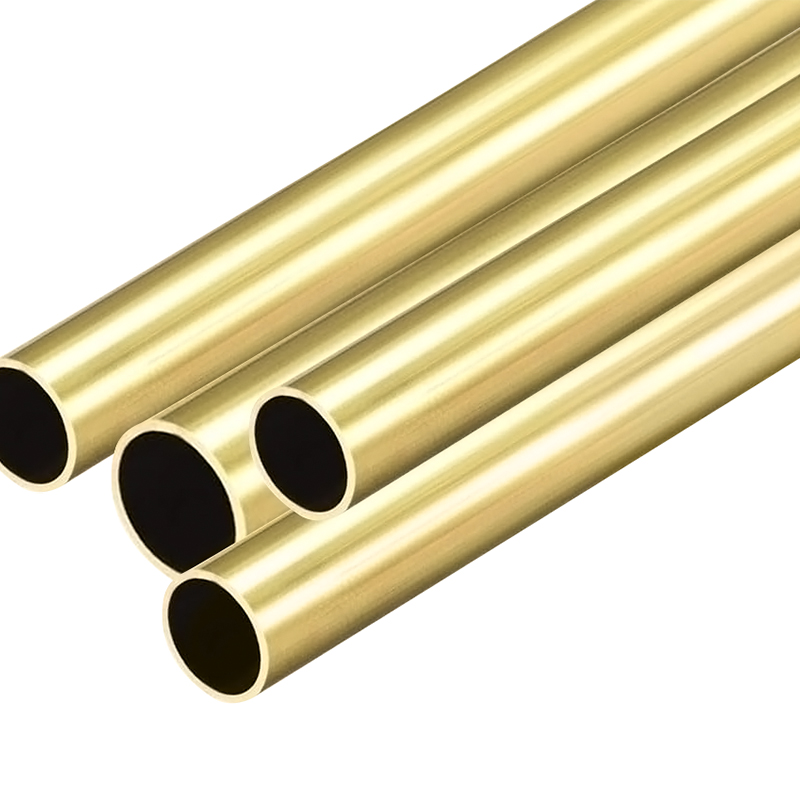 মাত্রিক নির্ভুলতা এবং পৃষ্ঠের পরিচ্ছন্নতা সহ ব্রাস টিউব OD 1.8-80mm এবং ওয়াল 0.3-12mm সহ H62, H63, এবং H65 গ্রেডে উপলব্ধ এই ব্রাস টিউব উচ্চ-চাপ সিস্টেমে নির্ভরযোগ্য ব্রেজিংয়ের জন্য সামঞ্জস্যপূর্ণ মাত্রা এবং পরিচ্ছন্নতা নিশ্চিত করে৷ পণ্য দেখুন → H62 বা H65 এর মত মানক সংকর ধাতুগুলির পণ্য, এবং এটি সামঞ্জস্যপূর্ণ শেষ প্রস্তুতির সাথে ব্রেজিং-রেডি টিউব অ্যাসেম্বলি প্রদান করতে পারে। একই কারখানা যা ব্রাস টিউবিং সরবরাহ করে প্রায়ই আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য সঠিক ফিলার এবং জয়েন্ট ডিজাইনের সুপারিশ করার প্রক্রিয়া জ্ঞান থাকে।
উচ্চ-চাপ সিস্টেম বা সমালোচনামূলক তাপ স্থানান্তর-যেমন কনডেনসার বা বাষ্পীভবনের সাথে জড়িত অ্যাপ্লিকেশনগুলির জন্য-টিউবের মাত্রিক নির্ভুলতা এবং পৃষ্ঠের পরিচ্ছন্নতা ব্রেজের গুণমানকে সরাসরি প্রভাবিত করে। এই ভেরিয়েবলগুলিকে ইন-হাউস নিয়ন্ত্রণ করে এমন একটি সুবিধা থেকে সোর্স করা আপনার ক্ষেত্রের ব্যর্থতার ঝুঁকি হ্রাস করে।
পিতলের সফল ব্রেজিং তিনটি অ-আলোচনাযোগ্য ধাপে নেমে আসে। প্রথমে, সঠিক সিলভার-বিয়ারিং ফিলার ধাতু বেছে নিন এবং একটি উচ্চ-তাপমাত্রার প্রবাহ প্রয়োগ করুন যা ব্রাস গ্রেডের সাথে মেলে। দ্বিতীয়ত, যথোপযুক্ত ক্লিয়ারেন্স এবং ল্যাপের দৈর্ঘ্য সহ জয়েন্টটি ডিজাইন করুন যাতে কৈশিক ক্রিয়াটি তার কাজ করতে দেয়। তৃতীয়ত, সমানভাবে গরম করুন এবং ফিলারটি প্রবাহিত হয়ে গেলে অবিলম্বে বন্ধ করুন। সর্বোত্তম ব্রেজগুলি জয়েন্টের ভিতরে অদৃশ্য থাকে - বাইরের দৃশ্যমান ফিলার সাধারণত খুব বেশি তাপ বা খুব বেশি ফিলারের সংকেত দেয়।
আপনার প্রয়োজন হলে  সামঞ্জস্যপূর্ণ ব্রেজিং নিয়ন্ত্রণের জন্য H65 (C27000) ব্রাস টিউব H65 ব্রাস টিউব স্থিতিশীল প্রাচীর বেধ এবং খাদ কম্পোজিশনের সাথে শক্তি এবং নমনীয়তার ভারসাম্য সরবরাহ করে, যা শক্ত-সহনশীলতা সমাবেশগুলির জন্য ব্রেজিং পরামিতিগুলিকে নিয়ন্ত্রণ করা সহজ করে তোলে। পণ্য দেখুন → এবং সমাবেশগুলি যা কঠোর সহনশীলতা পূরণ করে, এমন একটি প্রস্তুতকারকের সাথে কাজ করার কথা বিবেচনা করুন যা উপাদানের গুণমান এবং ব্রেজিং পরামিতি উভয়ই নিয়ন্ত্রণ করে। যখন ব্রাস টিউব নিজেই প্রাচীর বেধ এবং খাদ সংমিশ্রণে সামঞ্জস্যপূর্ণ হয়, তখন আপনার ব্রেজিং প্রক্রিয়া নিয়ন্ত্রণ করা অনেক সহজ হয়ে যায়। সেই ধারাবাহিকতা হল একটি জয়েন্ট যা বেঞ্চে ভাল দেখায় এবং যেটি মাঠে বছরের পর বছর ধরে চাপ ধরে রাখে।

ঘন প্রাচীরযুক্ত তামা নল কি? ঘন প্রাচীরযুক্ত তামা টিউব, যা বিজোড় ঘন প্রাচীরযুক্ত তামা টিউব নামেও পরিচিত, এটি একটি ...
See Details
ওভারভিউ এবং কপার কৈশিক টিউবের গুরুত্ব আধুনিক শিল্প সরঞ্জাম এবং নির্ভুলতা নিয়ন্ত্রণ ব্যবস্থায়, মিনিয়েচারাইজেশন এ...
See Details
একটি তামার নল কি? উপাদান রচনা এবং মৌলিক বৈশিষ্ট্য বিশ্লেষণ তামার টিউব সংজ্ঞা কপার টিউব হ'ল একটি টিউবুলার অ...
See Details
কপার স্কোয়ার টিউবগুলি বোঝা: রচনা, গ্রেড এবং সাধারণ অ্যাপ্লিকেশনগুলি তামার বর্গক্ষেত্র টিউব বর্গাকার প্রোফাই...
See Details
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd সমস্ত অধিকার সংরক্ষিত।

